传扭公式 + 配合面检查表 + 分次对角拧紧规范 + 拆卸 5 条禁忌 + 胀套打滑排查
胀套装不上、装上去打滑、用一阵拆不下来——这三个问题九成不是胀紧联结套本身的毛病,而是安装顺序和拧紧力矩没按规范走。胀套靠锥面过盈把轴和轮毂抱死,任何一步马虎都会被锥面放大成"抱死"或"打滑"。下面把胀套安装方法拆成 7 步标准动作,附检查表、拧紧规范与拆卸方法。
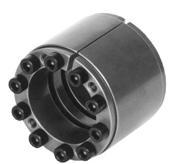
胀套是一对锥面配合的环形件:内环锥面朝外贴合轴,外环锥面朝内贴合轮毂孔。拧紧端面螺栓时内外环被轴向拉近,两条锥面互相挤压,外环胀开抱紧轮毂孔、内环收缩抱紧轴——传扭全靠配合面摩擦,不靠键、不靠销。能传多大扭矩由配合面压强决定:
这个公式说明两件事:一是轴径 d 与配合长度 L 决定底子;二是压强 p 是唯一靠现场操作决定的量。p 由拧紧力矩产生,弹性范围内力矩少给两成,传扭能力大致也掉两成,这就是胀套打滑的根子。而超拧代价更大:锥面塑性变形、内环开裂、轮毂孔胀大,最终拆不下来。
胀套是一次性贴合件,装前不查,装上就来不及。按 4 项过一遍:
| 检查项 | 合格要求 | 不合格怎么处理 |
|---|---|---|
| 轴颈尺寸与形状 | 外径千分尺沿轴向取三点、每点测两个方向,尺寸落在推荐公差带内,无明显锥度与椭圆 | 超差的轴不要硬装,先修磨或换轴;硬装必定偏载打滑 |
| 轮毂孔 | 内径千分尺测量;孔口去毛刺,倒角不宜过大 | 孔口倒角过大会吃掉有效配合长度,直接影响传扭 |
| 表面清洁度 | 配合面干燥、无油、无锈、无拉伤、无旧胶残留 | 用细油石去毛刺、清洗剂擦净后晾干;严禁涂油脂 |
| 锥面与旧件 | 锥面不得有压痕、点蚀、发黑 | 有压痕直接换新件,压溃的锥面装上也传不动扭矩 |

按顺序做,别图快跳步:
| 拧紧轮次 | 目标力矩占比 | 操作要点 |
|---|---|---|
| 第 1 轮 | 约 30% | 对角顺序,只求贴合均匀,不求一次到位 |
| 第 2 轮 | 约 60% | 仍按对角顺序,逐颗走到 60% |
| 第 3 轮 | 100% | 逐颗拧到规定力矩 MA |
| 第 4 轮(复核) | 100% | 从任一螺栓起依次复核,全部不再转动即为合格 |
螺栓 ≤8 颗按对角顺序走,10 颗以上按星形跳档顺序走。铁律一条:禁止把一颗螺栓拧满再拧下一颗——单侧先受力会把外环压偏、锥面偏载,轻则打滑,重则外环开裂。偏载过的胀套拆下来,锥面会留下一圈亮一圈暗的痕迹。
胀套的拧紧力矩由厂家样本给出,不能拿"普通螺栓的力气"当标准。力矩与预紧力的关系是:
每颗螺栓的预紧力汇总后经锥面放大成压强 p,再由第一节的公式决定整只胀套的传扭能力。拧紧力矩是这条链的起点,错了后面全错。具体规格的力矩值以厂家样本为准,把胀套型号与轴径报过来,我们按样本给你准确的 MA 值。
| 错误做法 | 后果 |
|---|---|
| 用铁锤直接砸锥面或螺栓头 | 锥面压痕变形,越砸越抱死,最后只能破坏性拆解 |
| 用气割、明火加热辅助拆卸 | 材料退火、强度失效,属于绝对禁止项 |
| 一颗螺栓一次性全松开 | 偏载使外环变形甚至开裂,同轴度也一起报废 |
| 同一副胀套反复拆装多次 | 锥面逐次压溃,传扭能力一次次下降,属于隐形隐患 |
| 超拧后硬拆、硬顶 | 拉伤轴颈与轮毂孔,损失远超一只胀套的价格 |
验收合格才算装完:内外环端面平齐、无未贴合缝隙;所有螺栓达到规定力矩并做标记(复拧时一眼看出松动);盘车无卡滞、无异响、无轴向窜动;首次空载试车 1~2 小时后复拧一次——"用着用着就打滑"的胀套,大多漏了这一步。
装好后仍打滑,按顺序排查:① 配合面是否沾油 → ② 是否超拧或欠拧 → ③ 轴颈与孔公差是否超差 → ④ 规格是否按实际扭矩选对。第 ④ 项回到选型,算法见胀套选型:扭矩怎么算。同轴上联轴器对中偏差过大,会给胀套附加循环弯矩,长期同样把配合面晃松,这类隐性松动最容易漏掉。拿不准是哪一环,把实物照片和实测尺寸发来,我们帮你判断。
