配重质量公式 + 垂度 / 欧拉双判据 + 100 m 水平机计算实例,附坠砣与配重块选用表
输送机现场最让人头疼的张紧问题,不是"装一套重锤张紧装置",而是"重锤该吊多重"。配重不够,张紧力不足,胶带打滑;配重过大,胶带长期被拉长,接头开裂、滚筒轴承提前损坏。这篇文章把工程上确定配重的完整思路拆成三步:先把张紧力 T 算对,再把 T 换算成配重质量,最后用 100 m 水平带式输送机的真实工况走一遍示例。所有数字都可以直接代入。
重锤张紧(也叫重力张紧)靠重锤自重通过滑轮组或钢架施加在张紧滚筒上,由胶带两侧张力平衡。理想情况下,张紧力只跟胶带的弹性伸长相关,胶带越拉越长、重锤随之下沉,张紧力恒定。这正是它优于螺旋张紧的最大优点:自动补偿,不用定期人工调整。
但"自动补偿"的前提是配重算对了。配重不足会出现 3 个连锁问题:
计算分两步:先算张紧力 T,再换算成配重质量 m。
条件 A · 垂度条件(保证胶带在两托辊间的下垂量在允许范围内):
条件 B · 传动条件(保证驱动滚筒不打滑,由欧拉公式推导):
最终张紧力 T = max(TA, TB)。经验上,水平短机和中长机往往由条件 A(垂度条件)控制;长距离大运量机则可能由条件 B 控制。倾角越大,物料重力沿带方向的分量越大,TA 越显著。
算出来的 m 单位是 kg,可以直接换算成需要的"挂几块配重"或"用几块坠砣"。
把上面的两个公式走一遍,假设工况如下:
| 工况参数 | 取值 | 说明 |
|---|---|---|
| 带宽 B | 800 mm | 普通织物整芯带 |
| 机长 L(水平投影) | 100 m | 水平布置,倾角 0° |
| 运量 Q | 300 t/h | 设计工况 |
| 带速 v | 2.0 m/s | 常用值 |
| 上托辊间距 l0 | 1.2 m | 槽形三辊组 |
| 允许垂度比 k | 0.01 | 物料粒度均匀取 1% |
| 驱动滚筒围包角 α | 210° ≈ 3.665 rad | 单滚筒驱动 |
| 摩擦系数 μ | 0.30 | 干态、橡胶带对陶瓷/菱形包胶 |
取 qB ≈ 11 kg/m(800 mm 普通织物带典型值):
取 f = 0.025,qR ≈ 16 kg/m(槽形上托辊 + 下托辊 + 头部滚筒折算):
假设采用直接悬挂(i = 1)、滚动轴承滑轮组 η = 0.92:
也就是说,这台 100 m 水平机至少要配 1.72 t 重的坠砣(或配重块)才能既不打滑又不让胶带垂度过大。
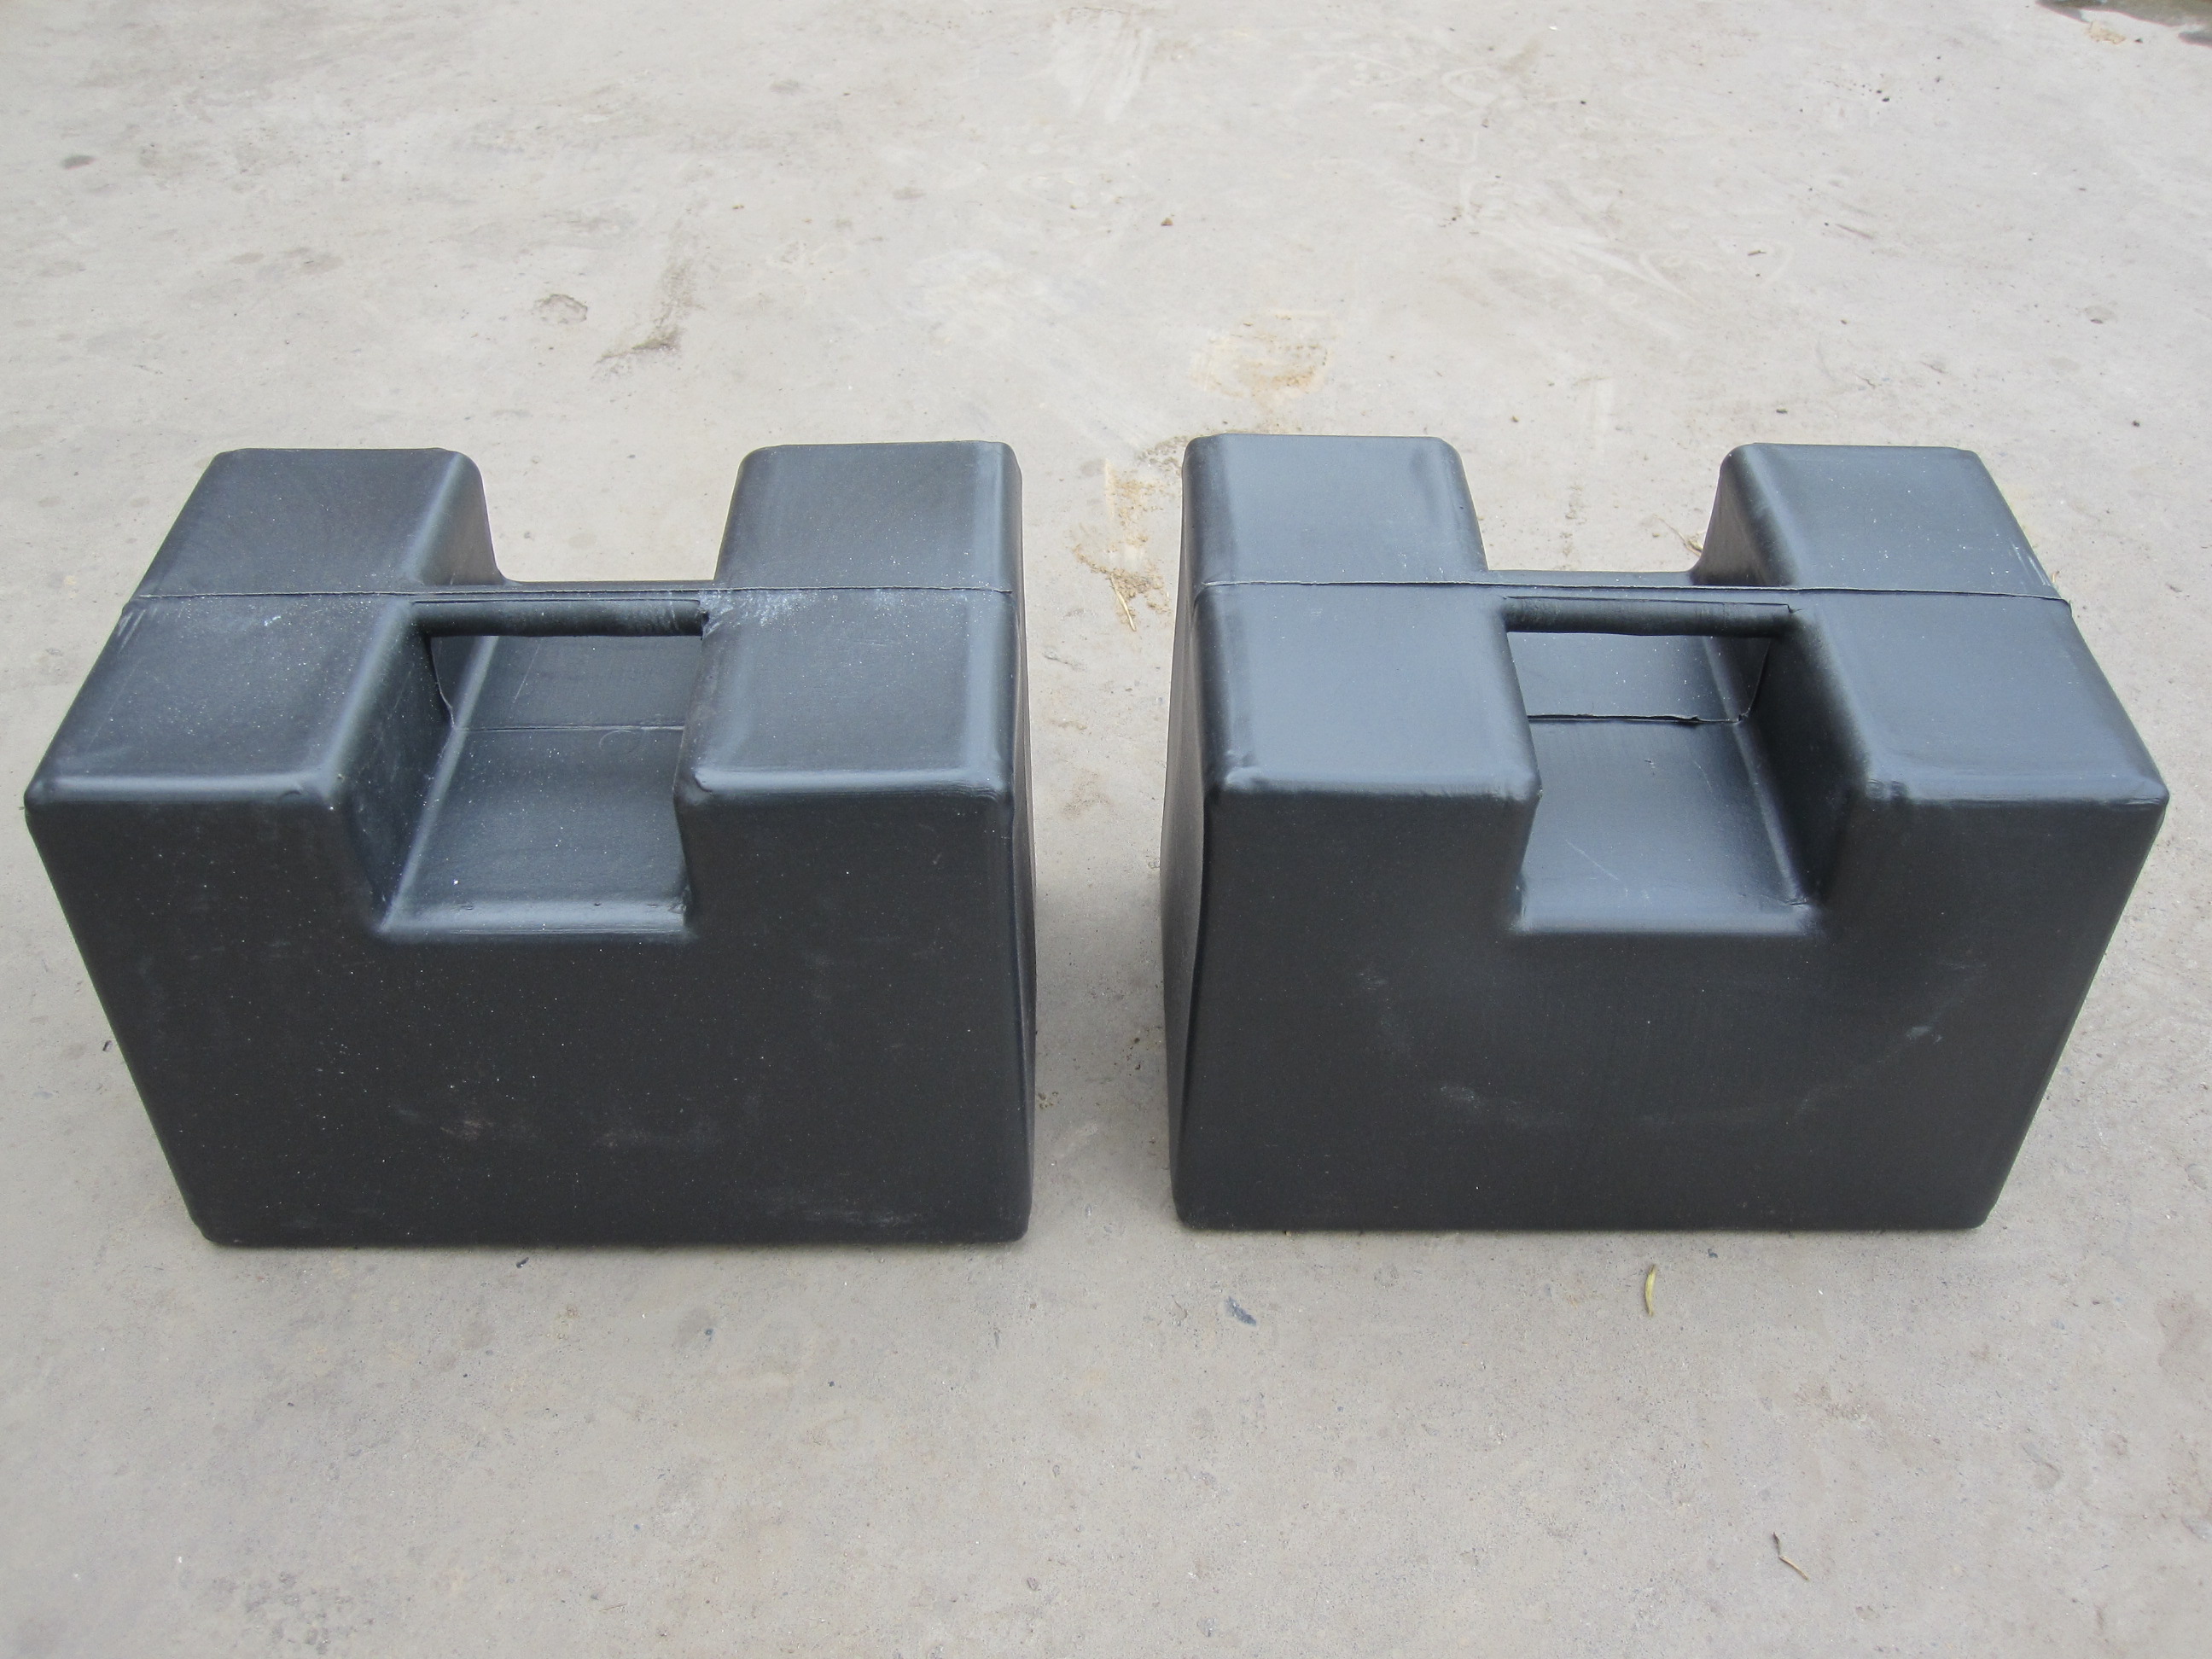
很多客户第一次采购时搞不清两者区别,先把定义讲清楚:
| 项目 | 坠砣(重锤) | 配重块 |
|---|---|---|
| 典型材质 | 铸铁、铸钢 | 铸铁、混凝土、复合填充 |
| 典型单块重量 | 几十 kg 到几百 kg 不等,可叠加重叠使用 | 按设计规格定做,单块常 25~200 kg |
| 适用场景 | 张紧滚筒下方直接吊挂、需经常调整配重 | 配重箱/配重架内码放,或作为坠砣的扩展配重 |
| 优势 | 叠加减重方便、密度高、体积小 | 成本低、可灵活定做 |
| 劣势 | 单价较高,单件重量大吊装受限 | 体积大、密度低,外观与精度稍逊 |
| 选用建议 | 中短距离、张紧力调整频繁的工况 | 长距离、大配重、单次到位不再调整 |
实际现场常把两者组合使用:坠砣作为"主配重"保证基准张紧力,箱体内再补充配重块作为粗调,既能精确控制又能控制成本。
更多关于坠砣与配重块的实物规格、吊装方式与定做方案,可分别查看坠砣产品页与配重块产品页。
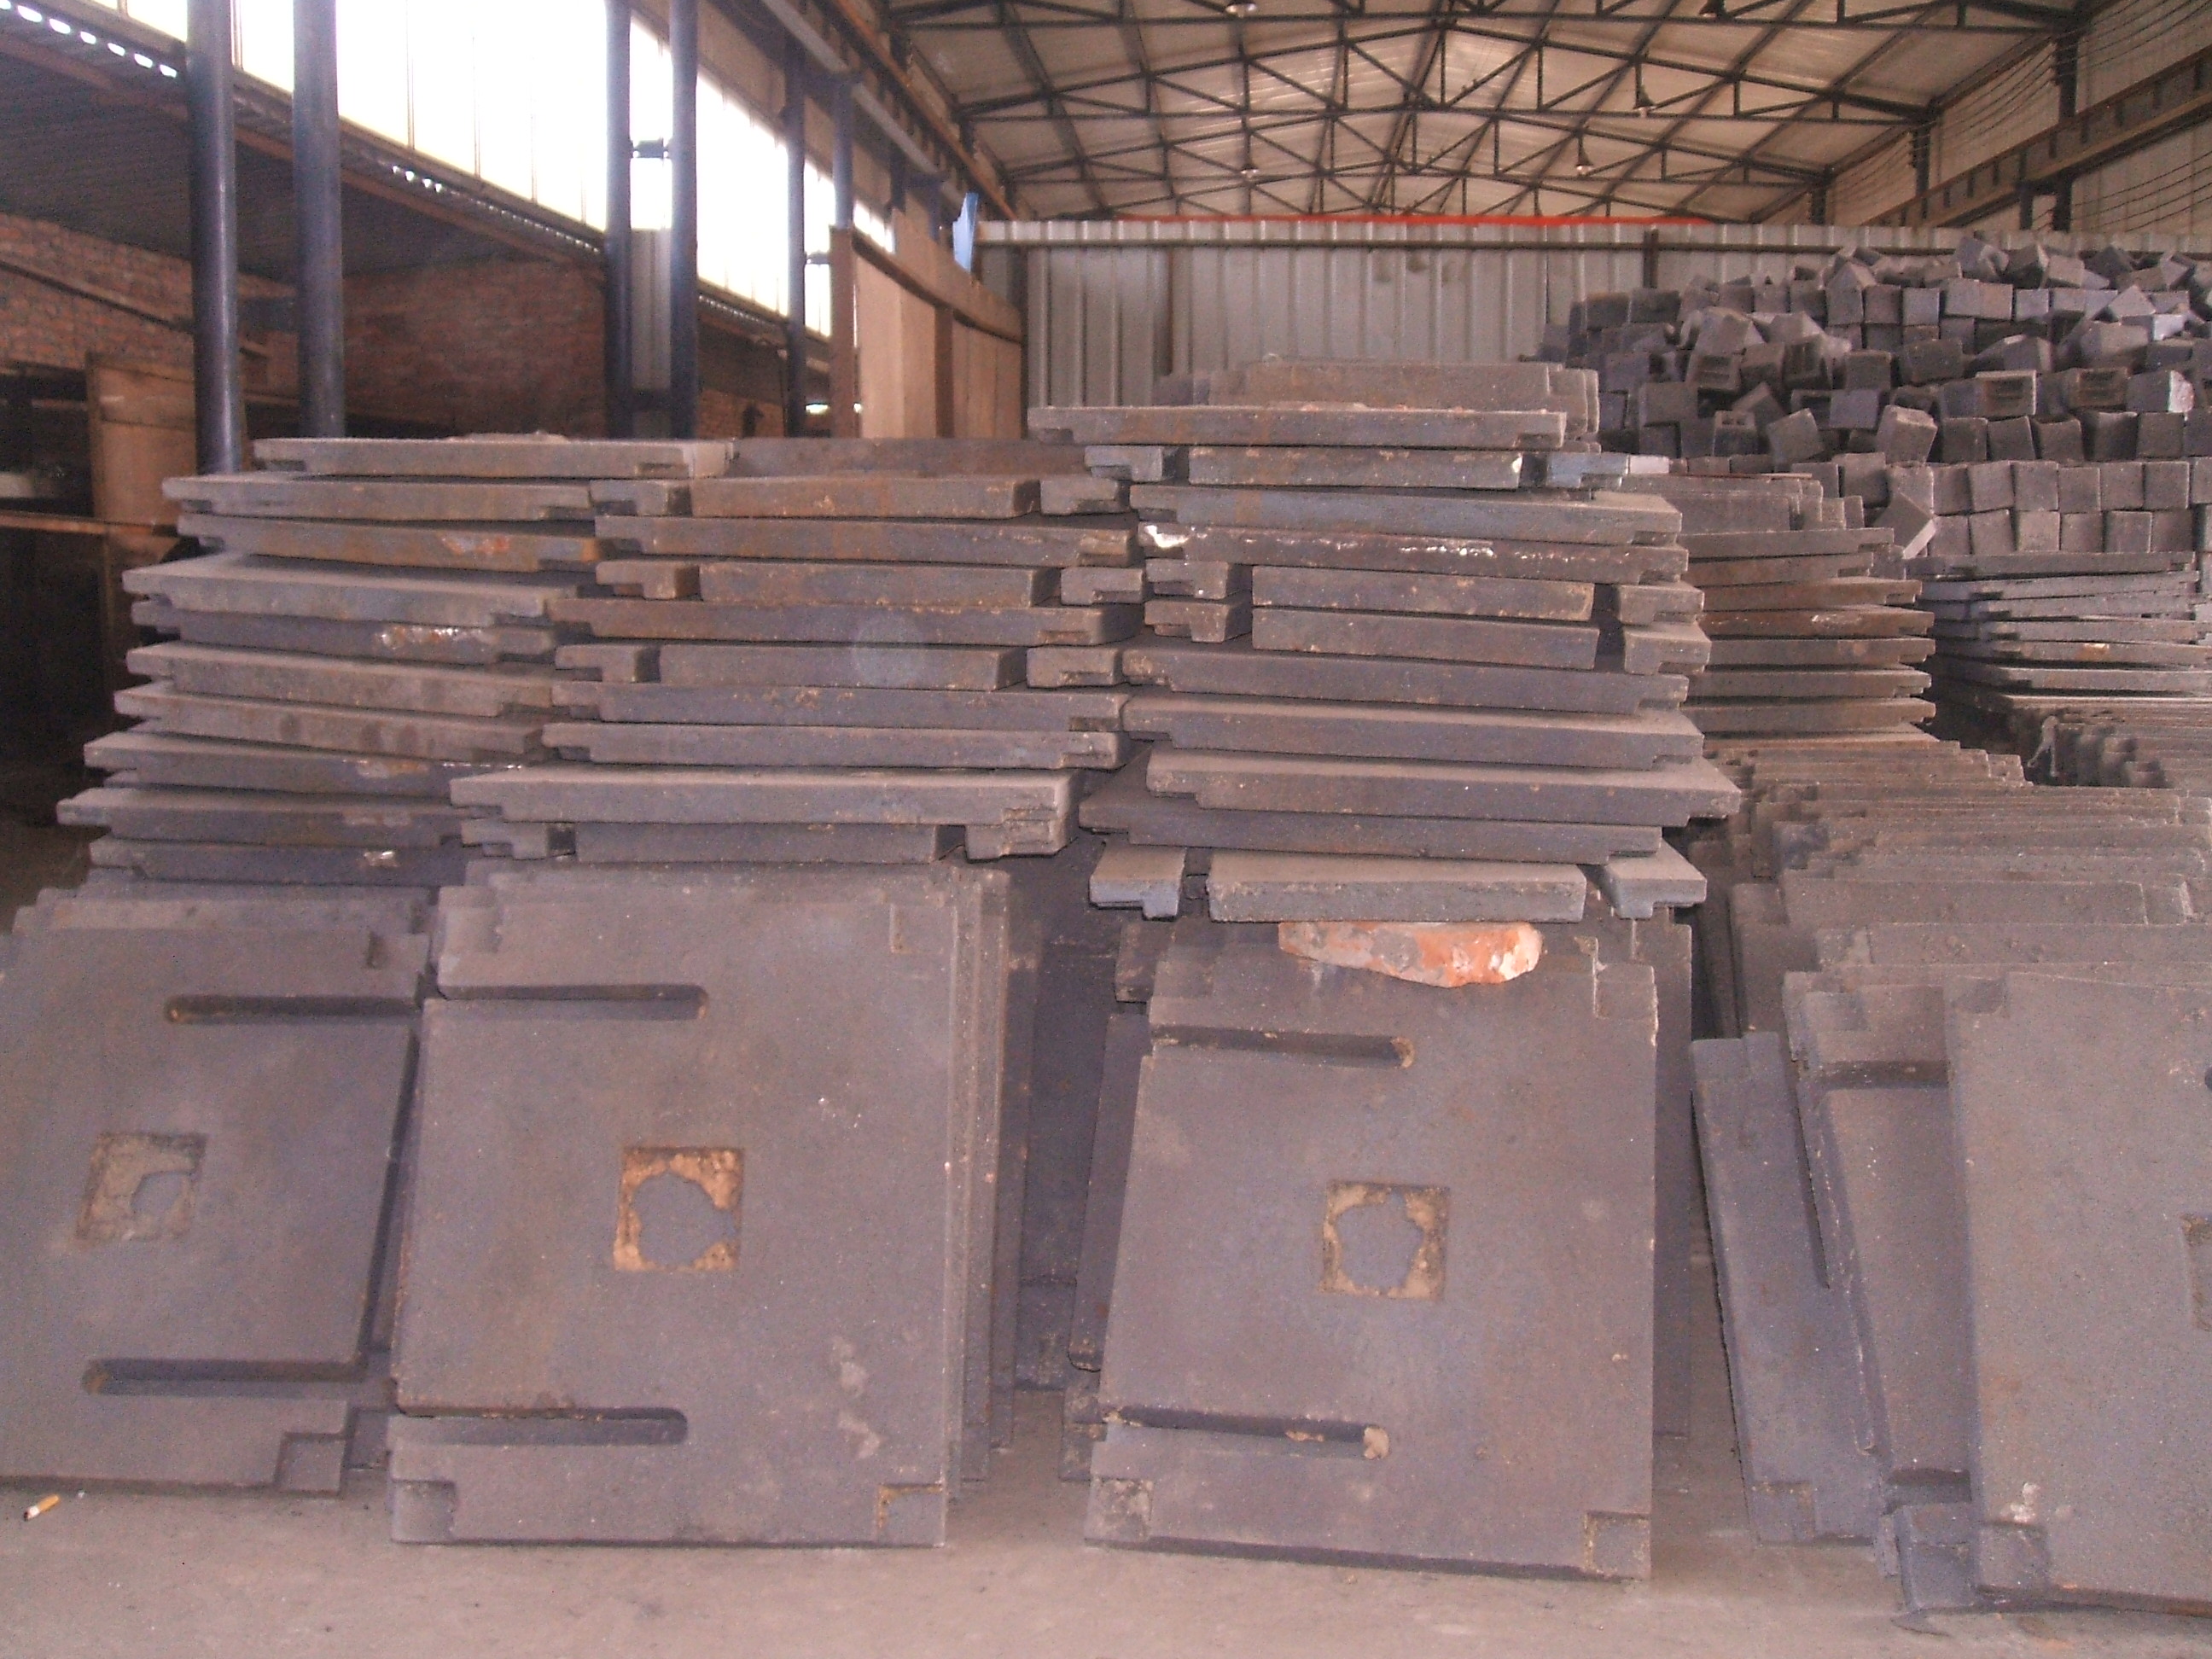
配重计算看似简单,但现场最容易踩的 5 个坑,整理如下:
| # | 常见错误 | 后果 | 规避办法 |
|---|---|---|---|
| 1 | 凭经验"挂几块"不计算 | 要么打滑、要么胶带拉长 | 按本文第二、三节公式完整代入 |
| 2 | 未考虑启动/满载工况 | 满载启动瞬间打滑 | 按 1.3~1.5 倍满载运量做启动工况校核 |
| 3 | 忽略滑轮组效率 η 与倍率 i | 实际张紧力远小于设计 | η 滚动轴承取 ≥0.92,滑动轴承取 ≥0.85 |
| 4 | 坠砣卡阻导轨不活动 | 等于张紧失效 | 定期清理导轨、检查限位装置 |
| 5 | 冬季/雨季结冰增重忽略 | 配重过大拉坏胶带 | 露天布置的坠砣要做防雨罩,冬季及时清冰 |
重锤能上下活动,张紧行程直接决定能否补偿胶带长期伸长。经验上:
本例 100 m 普通织物带:基本行程 ≥ 1.0~1.5 m,附加 0.8 m,总行程建议 ≥ 2.0 m。如果原设计行程只有 1.2 m,必须改长导轨或换滑轮组倍率,否则 1~2 年后胶带伸长到极限,张紧失效。

如果你手头有一台已知带宽 / 运量 / 机长 / 倾角 / 张紧方式的输送机,要把重锤配重算清楚,或者需要按设计配重采购坠砣、配重块,可以把上述参数发给我们,兴宇 24 小时内给出配重质量、张紧行程与配重块数量建议。我们支持按图定做、单块标重、整套配套发运。更多皮带输送机配套件也可回首页查看。
